
Automatikus hidraulikus nyírógépek: típusok, műszaki adatok és kiválasztási útmutató
Ez a műszak a leginkább ott számít, ahol a nyírás a gyártósor elején történik – a gépgyártásban, a kohászati munkákban, a légi fémlemez-műhelyekben és a könnyűipari formázó részlegekben. A legtöbb vásárló számára nem az a gyakorlati kérdés, hogy segít-e az automatizálás; az, hogy melyik gép elrendezése, specifikációs készlete és vezérlőcsomagja illeszkedik a ténylegesen vágott anyaghoz.
Hogyan működik valójában az automatikus hidraulikus nyíró
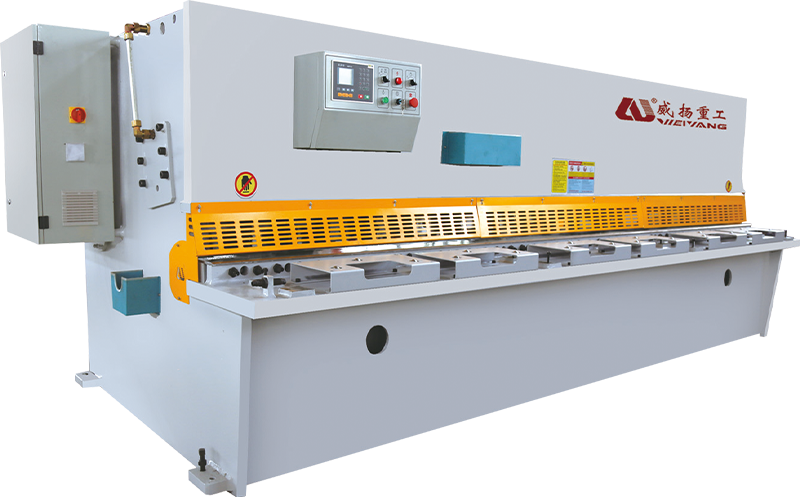
A működési elv egyértelmű. A hidraulikus hengerek hajtják lefelé a felső gerendát, és az erre a gerendára szerelt fűrészlap keresztezi a rögzített alsó kést, így tiszta elválasztást eredményez a vágási vonal mentén. A vágóerőt inkább az olajnyomás adja, mint a lendkerék lendülete, ezért a hidraulikus nyíró még a löket alsó részénél is szabályozható marad.
Az automatikus rész a vezérlésről szól. Egy CNC vezérlő pozícionálja a hátsó mérőt, simogatja a gerendát, és beállítja a pengehézagot és a dőlésszöget a tárolt programból. Kézi nyírónál ezek mindegyike külön beállítási feladat. Egy automata gépen a kezelő kiválaszt egy programot, a gép pedig felkészül. A hidraulikus rendszer annyi figyelmet érdemel, mint a penge, mert a a hidraulikus rendszer műszaki viselkedése CNC nyírógépben közvetlenül befolyásolja a ciklus sebességét, a vágás minőségét és a hosszú távú megbízhatóságot.
Guillotine vagy Swing Beam: Először válassza ki az elrendezést
Az automatikus hidraulikus ollók két fő mechanikai elrendezés köré épülnek, és nem cserélhetők fel. Mindegyik elrendezés más gyártási profilhoz illeszkedik.
- Guillotine (kapu) ollók mozgassa a felső pengét egyenesen lefelé, párhuzamosan az alsó pengével. A merev keret ellenáll az elhajlásnak, a fűrészlap útja merőleges marad, és a gép jobb élpontosságot tart a nehéz lemezeken. Válassza ezt az elrendezést, ha a szokásos anyaga 10 mm felett van, vagy ha a négyzetes, egyenes vágott élek szigorú követelmény.
- Lengőgerendás ollók forgassa el a felső pengét egy forgócsap körül, ami csökkenti a szükséges vágóerőt és egyszerűsíti a keretet. Könnyebbek és kompaktabbak, és nagyon jól működnek 0,5 mm-től nagyjából 8-10 mm-es lágyacélig – ez a leggyakoribb nyírási tartomány az általános gyártásban.
Hasznos ökölszabály: ha a munkája nagy része 8 mm alatti, akkor általában egy lengőgerendás gép kínálja a legjobb egyensúlyt az ár, a sebesség és a műhely helynyoma között. Ha rendszeresen 10 mm-t vagy annál nagyobbat vág, a merevebb kapu kialakítás indokolja a magasabb tőkeköltséget.
Hat specifikáció, amely meghatározza a gép teljesítményét
Egy brosúra sok számot tartalmaz. Hat közülük megmondja, hogy a nyíró megfelel-e a ténylegesen vágott munkának.
| Specifikáció | Tipikus tartomány | A termelés hatása |
|---|---|---|
| Maximális vágási vastagság | 4-25 mm (enyhe acél) | Meghatározza a keret méretét, a szivattyú teljesítményét és a lapátrés tartományát |
| Vágási hossz | 2500-6000 mm | Meghatározza az egy menetben feldolgozható legnagyobb lapot |
| Hátsó mérő löket és pontosság | 500-800 mm; ±0,05–0,1 mm | Szabályozza a méretek megismételhetőségét a tételek között |
| Rake szög | 0,5°–2,5° | Az alsó gereblye csökkenti az alkatrésztorzulást; magasabb gereblye vastagabb lemezt vág |
| Pengehézag beállítása | CNC-automata (a lemezvastagság kb. 5-10%-a) | Javítja az él minőségét és meghosszabbítja a penge élettartamát |
| Vágási sebesség | 6-18 ütés percenként | Beállítja a kötegelt vágási vonalak ütemét |
A kapcsolatok fontosabbak, mint a számok. A vágási vastagság növeli a keret és a hidraulika költségeit. A dőlésszög és a pengehézag az a két beállítás, amely egy átlagos vágást tiszta vágássá változtat. A visszamérő pontossága dönti el, hogy a kész alkatrészek elsodródnak-e egy hosszú tétel alatt. Az a gép, amely jól teljesít ezen a három páron – erő, geometria, pozicionálás – az, amely tizenöt év múlva is a padlón lesz.
Amit a tapasztalt vásárlók ellenőriznek az aláírás előtt
Egy gép meggyőzően nézhet ki egy bemutatóteremben, és hat hét kétműszakos működés után is csalódást okoz. A tapasztalt vásárlók elnéznek a festék mellett, és négy területet ellenőriznek.
- A keret merevsége. A keret elhajlik, amikor a penge erőt fejt ki a vágási hosszon. A hegesztett keret vastag oldallemezekkel és megfelelő feszültségmentesítéssel elég alacsonyan tartja az elhajlást ahhoz, hogy a fűrészlap párhuzamos maradjon az ágyakkal. A világos keret gyenge párhuzamosságként és idő előtti pengekopásként jelenik meg.
- Hidraulikus alkatrészek és hűtés. A szivattyú, a szelepek és a hengertömítések határozzák meg a gép izmait. Folyamatos működéshez a hidraulikaolaj hűtése nem kötelező; a forró olaj megváltoztatja a vágási viselkedést és felgyorsítja a tömítés kopását.
- CNC vezérlő és programozás. A vezérlőnek anyagprogramokat kell tárolnia, és könnyen előhívhatóvá kell tennie. Gyakorlati teszt: beállíthat-e a kezelő egy új tételt a kézikönyv kinyitása nélkül?
- Penge anyaga és pengerés mechanizmus. A pengeacél minősége a köszörülési időközönként jelenik meg. A CNC pengerés-beállítás a lemezvastagság megfelelő százalékában tartja a hézagot, ami a legközvetlenebb hatással van a sorjaképződésre és az élminőségre.
A pozicionálás, beállítás és megerősítés korábban percekig tartott a vágások között. Az automata hidraulikus ollóval ez másodpercekbe telik – és valójában innen származik a termelékenységnövekedés.
Biztonság és támogatás teszi teljessé a listát. A CE-megfelelő őrzés, a fényfüggöny, a vészleállító rendszer és a képzett technikusok általi üzembe helyezés nem tartozék. A nyírógép elegendő erőt hoz létre ahhoz, hogy egy másodperc alatt átvágja a vastag acélt; ugyanolyan tiszteletet érdemel a telepítés napján, mint a gyártási emeleten.
Ahol az automatikus nyírás a leggyorsabban megtérül
Azokban a boltokban a leggyorsabb a megtérülés, amelyek ugyanazokat az anyagcsaládokat vágják fel ismételt tételekben. In gépgyártás például egy nyírógép betáplálja a nyersdarabokat a hajlító-, hegesztő- és befejező állomásokra; ha egy üres hely rossz, minden downstream állomás fizet a hibáért. Az automatikus pozicionálás eltávolítja a hiba leggyakoribb forrását – a kötegek közötti kézi beállítást.
Ugyanez a logika érvényes a kohászati üzemekre és a légiközlekedési fémlemez részlegekre, ahol az élminőség és a méretkonzisztencia kifejezett követelmény. A könnyűiparban – polcok, panelek, szekrények – az előny műszakonkénti teljesítményben jelenik meg.
Ha az automatikus pozicionálás vágásonként 15-20 másodpercet takarít meg, a napi 200 nyersdarab zsinórvágása több mint egy órányi kezelői időt nyer vissza. Két műszakban ez minden egyes nap plusz kapacitást jelent.
Anyagi megtakarítás is megjelenik. Az anyagvastagságnak megfelelően beállított pengehézag sorjamentes élt eredményez, ami kevesebb csiszolási menetet, kevesebb leselejtezett alkatrészt és tovább éles fűrészlapot eredményez. Ezek a megtakarítások kisebbek, mint a munkaerő-megtakarítás, de felhalmozódnak a gép minden vágásánál.
Az automatikus nyírás pontos tartása hosszú távon
Az automata hidraulikus olló nem egy karbantartást nem igénylő gép; ez egy olyan gép, amelynek karbantartását könnyebb ütemezni. Három szokás védi a befektetést.
- Az anyagvastagság megváltoztatásakor ellenőrizze a pengehézagot. A helyes hézag nagyjából a lemezvastagság 5-10 százaléka; túl nagy rés hengerelt élt és nehéz sorját eredményez.
- Tartsa a hidraulikaolajat a megfelelő szinten, hőmérsékleten és tisztaságon. A szennyezett olaj a leggyakoribb oka a nyaláb lassú mozgásának és az inkonzisztens vágóerőnek.
- Rendszeres időközönként kalibrálja a hátsó mérőt. Már egy kis eltolódás is ±0,1 mm-es specifikációt utólagos generátorrá változtat.
A penge vágás helyett szakad, a széle elgurul, és a zajszint megemelkedik. Korrigálás nélkül a pengén mikrochipek képződnek, és a résmechanizmus egyenetlenül kopik.
És egy szabály soha nem változik: tartsa távol a kezét a vágási zónától. A kezelő nem része a gépciklusnak – ez az automatizálás teljes lényege.
Még egy kis hidraulikus olló is több tucat tonna vágóerőt termel. A fényfüggönyöket, a kétkezes vezérlőket és a mechanikus védőburkolatokat egy okból szerelik fel: csak ezek gyorsabbak a sugárnál.
Az Ön padlójához illő döntés meghozatala
Az automatikus hidraulikus nyírógép akkor nyeri meg a helyét, ha a teljesítmény, az ismételhetőség és a kezelő függetlensége többet jelent, mint a lehető legkisebb vételár. Kezdje az elrendezéssel - lengőgerenda közepes lemezhez, kapunyíró nehezebb lemezhez. Ellenőrizze a hat specifikációt a ténylegesen feldolgozott anyagtartományhoz. Ellenőrizze a keretet, a hidraulikát, a vezérlőt és a pengemechanizmust ugyanolyan gondossággal, mint a féknyomó vagy a lézervágó esetében. A biztonságot pedig a gép tervezésének részeként kezelje, nem költségkiegészítésként.
Ha az üzlete naponta néhány tucatnál több üres darabot vág ki, és ugyanazokat a részcsaládokat ismétli, az automatizálás nem luxus. Válassza azt a gépet, amely a teljes tételnél megtartja a tűréshatárát – a gép költségének különbsége gyakran megtérül a penge élettartama és a kiselejtezett alkatrészek alapján az első évben.
Kapcsolódó termék

-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu tartomány, Kína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Minden jog fenntartva.
