
Nagy teljesítményű hidraulikus nyírógép: kapacitások, típusok és vásárlási útmutató
Berendezés kiválasztása · Lemezgyártás
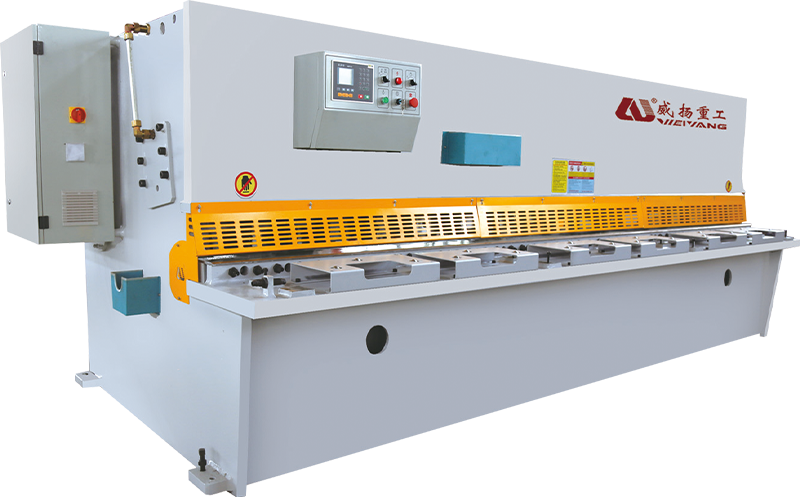
Nagy teherbírású hidraulikus nyírógépek: vastag lemezekhez készült
A tonnaszámok kevesebbet árulnak el, mint a keret merevsége, a gereblye geometriája és a pengerés szabályozása. Itt van az, ami valójában elválasztja a könnyű ollót az évtizedekig használható géptől.
Egy 16 mm-es lágyacéllemezre szerződtető műhely ezt gyorsan megtanulja. A 6 mm-es lapot kezelő lengőgerendás nyíró csapkodni kezd, a vágott él felborul, és a penge éppen annyira elhajlik, hogy minden lemez enyhén trapéz alakú legyen. A gép nem törött; olyan munkát végez, amelyre az építészetét soha nem tervezték. A nagy teherbírású hidraulikus nyírógép pontosan ilyen munkákra készült – nagyjából 10 mm-től 25 mm-es lemezvastagságig és még tovább –, és a vásárlási döntést a naponta vágott anyaggal kell kezdeni, nem az árlistával.
Mitől lesz egy nyírógép „nagy teherbírású”
A kifejezés gyorsan ráragad a könnyű gépekre, így segít, ha a matrica helyett a tervezést nézzük. Négy elem választja el az eredeti lemeznyírót a túlságosan magabiztos fémlemezgéptől.
Keret szerkezet. A vastag lemez vágása nagy oldalirányú erőket nyom az alsó pengébe, az ágyba és az oldalsó keretbe. A nagy teherbírású ollók előfeszített, teljesen hegesztett acélkereteket használnak, amelyek egy összeállításban vannak megmunkálva, így a pengetámasz párhuzamos marad az évek során. A keret súlya nem hiúságszám; ez a különbség az állandó vágási vonal és a sekély ívbe hajló keret között.
A penge mozgása és a gereblye. A felső penge ferde, így egyszerre csak egy rövid szegmens kapcsolódik be. A könnyebb gépek rögzítetten tartják a gereblye szögét; A nagy teherbírású modellek lehetővé teszik a beállítást. A magasabb rendképző csökkenti a vágási erőt a vastag lemezen, míg az alacsonyabb gereblye a vékony lapéleket négyzetesen tartja – ez az egyik legkevésbé tárgyalt és leghasznosabb vezérlés egy modern nyírógépen.
Hidraulikus lefogók. A 10 mm feletti lemez elég merev ahhoz, hogy a löket során megemelkedjen, és amikor felemelkedik, a vágás elvándorol. Több hidraulikus szorítóhenger az egész ciklus alatt az asztalhoz nyomja a munkát, és szorítóerejük éppolyan meghatározó, mint a főhenger űrtartalma.
Penge-rés szabályozás. A felső és alsó penge közötti rés határozza meg a sorja méretét és az élek egyenességét. A nagy teherbírású gépek precíz, állítható rést kínálnak ahelyett, hogy alátétekre és találgatásokra hagyatkoznának – jellemzően az anyagvastagság 5-10 százaléka. Az egészet meghajtó hidraulikakör is különös figyelmet érdemel; A nyomás növekedésének, a hengerek szinkronizálásának és a löketek közötti helyreállításának módja határozza meg, hogyan érzi magát a gép egy elfoglalt műszakban. A a hidraulikus rendszer műszaki jellemzői CNC nyírógépben fejtse ki ezt részletesebben.
A nagy teherbírású nyíró a műszak második felében kapta a nevét, amikor a keret felmelegedett, az olaj elérte az üzemi hőmérsékletet, és a penge még mindig ugyanolyan szögben találkozik a lemezzel, mint a reggeli első vágáskor.
Guillotine vagy lengőgerenda: két architektúra különböző munkákhoz
A legtöbb nagy teherbírású hidraulikus olló a két tábor egyikébe tartozik. A hidraulikus guillotine – amelyet gyakran kapunyírónak neveznek – egyenes függőleges pályán hajtja le a pengét. A lengőgerendás olló a felső pengét forgókarokra rögzíti, így enyhe ívet követ a löket során. Egyik típus sem általánosan jobb; a döntés a boltjában uralkodó vastagságtartománytól függ.
Mivel a guillotine penge merőleges az asztalra, tisztább, kiszámíthatóbb vágásokat hoz létre vastag anyagon, és a geometria megállja a helyét az ismételt erős ütések alatt. Ez a 13–25 mm-es lemezekhez, szerkezeti acélmunkákhoz és minden olyan művelethez meghatározott architektúra, ahol az élek minősége fontosabb, mint a ciklussebesség. A gép nehezebb, fizikailag nagyobb és drágább a beszerelése – de ez a súly minden vágásnál működik.
Ezzel szemben a lengőgerendás ollók kevesebb mozgó alkatrészt tartalmaznak, és sokkal kisebb a lábnyomuk. Vékony és közepes lapokon gyorsabban kerékpároznak, így természetes módon illeszkednek a körülbelül 10 vagy 12 mm-es vágóműhelyekhez. A penge útja inkább ív, mint valódi függőleges vonal, így a nagyon vastag lemez élgeometriája valamivel kevésbé elnéző. Ha a vastagság tartománya ritkán haladja meg a 12 mm-t, egy jól megépített, nagy teherbírású lengőgerendás ollóra lehet csak szüksége.
| Megfontolás | Guillotine (kapunyíró) | Lengőgerendás nyíró |
|---|---|---|
| Penge útja | Egyenes függőleges mozgás | Elforduló ív |
| Tipikus nagy teherbírású tartomány | 13-25 mm és nagyobb | 4-13 mm |
| Élminőség vastag lemezen | Kiváló, stabil | 10-12 mm-ig jó |
| Keret és lábnyom | Nehezebb, nagyobb | Kompakt, könnyebb |
| A legalkalmasabb | Szerkezeti acél, lemez gyártás | Lemez, könnyű és közepes gyártás |
| Hidraulikus komplexitás | Több henger, mélyebb meder | Egyszerűbb áramkör |
A műszaki adatok, amelyek eldöntik, hogy a gép tartós lesz-e
A „20 mm × 2500 mm”-ként meghirdetett gép továbbra is meghibásodhat a folyamatos munkában, mert az adattábla az ideális vágást írja le, nem a mögötte lévő margót. A nagy teherbírású hidraulikus ollók összehasonlításakor ellenőrizze a következő számokat és mechanizmusokat.
- Vágási vastagság és hossz. A besorolást a legelterjedtebb anyaghoz igazítsa, ne az esetenként vastag lemezhez. A 16×2500-es gépek sokkal jobban kiszolgálnak egy 10–16 mm-es lemezen élő üzletet, mint egy túlméretezett, 25×3000-es gép, amely többnyire 10 mm-en fut.
- Rake szög tartomány. A változtatható gereblye, jellemzően 0,5° és 2,5° között, lehetővé teszi a gereblye leengedését vékony lemezek esetén, és felemelését nehéz lemezeknél – ez jelentősen kibővíti a gép hasznos hatótávolságát.
- Pengerés beállítás. Független, mikro-beállítható beállítások egyértelmű kijelzésekkel gyorsabb átállást és következetes sorjaszabályozást tesznek lehetővé tételről tételre.
- Löketszám percenként. A nagy teherbírású gépek általában percenként 8-20 löketet futnak. A tényleges áteresztőképesség jobban függ a vágási hossztól és a lemezvastagságtól, mint a szalagszámtól.
- Motor teljesítmény és hidraulikus nyomás. Ellenőrizze a motor névleges értékét és a rendszer üzemi nyomását, és győződjön meg arról, hogy az olajhűtő mérete folyamatos, nem pedig alkalmi működésre.
- Hátsó mérőtartomány. A ±0,5 mm körüli ismétlési pontosságú programozható hátmérő a kézi nyírót gyártási vágóállomássá alakítja.
- Penge anyaga és élei. A minőségi pengék négy használható vágóéllel csökkentik a szerszámköltséget, és kiszámítható élettartamot biztosítanak.
Figyelje meg a távolságot a megadott és a folyamatos kapacitás között. A 25 mm-es lágyacélhoz méretezett nyíró nem tartja meg a szűk tűréseket a 20 mm-es lemezen, ha nyolc órás műszakot végez szünet nélkül. Aláírás előtt kérdezze meg a váz tömegét, az olajhűtő kapacitást és az ajánlott üzemi ciklust.
Egy reális elfogadási teszt: vágjon 20 mm-es lágyacélt az ágy teljes hosszában, mérje meg az élek egyenességét és a sorja magasságát, ismételje meg legalább ötvenszer, és figyelje a hidraulikaolaj hőmérsékletét a futás során. A stabil geometria a teszt második felében többet bizonyít, mint bármely brosúra görbe.
Ahol a nagy teherbírású hidraulikus ollók kiérdemlik tartásukat
Amint a gép képes kezelni az anyagot, az igazi kérdés az, hogy mit tesz a teljes gyártósoron. A gépgyártásban a nehéz ollók a keretlemezeket, az alaplemezeket és a szerkezeti elemeket tételenként vágják – ez a minta ismétlődően megjelenik a gépipari esettanulmány . Az acélszervizek ugyanazt a gépet használják a lemezek eladható nyersdarabokká történő feldolgozására, míg a kohászati üzemek közvetlenül a lemezelőkészítő sorokba helyezik az ollókat.
A repülőgépgyártók alumíniumból és nagy szilárdságú ötvözetekből vágják ki a szerkezeti nyersdarabokat, ahol az állandó élminőség csökkenti a megmunkálási időt. Még a rozsdamentes acél bútorok, elektromos szekrények és építészeti fémmegmunkálások is a valódi szögletes éltől függenek a hajtogatás és hegesztés előtt. Ezen beállítások mindegyikében a nagy teherbírású nyíró általában a leggyorsabb módja annak, hogy egy tányért precíz nyersdarabká alakítsanak – feltéve, hogy a penge, a lefogók és a dőlésszög az adott anyaghoz vannak beállítva.
Nagy teherbírású nyíró kút működtetése: rés, gereblye és karbantartás
A megfelelő gép vásárlása csak az első lépés; A napi beállítások határozzák meg, hogy az alkatrészek mennyire néznek ki jól. Lágyacél esetén a pengerésnek a lemezvastagság körülbelül 5-10 százalékánál kell kezdődnie – nagyjából 0,8 mm a 10 mm-es lemezen –, majd finomhangolni kell a sorja irányának és az élek állapotának megfelelően. Tartsa a vágási szöget a lehető legalacsonyabban, miközben továbbra is tisztán vág: a magas gereblye csökkenti a vágási erőt, de jobban torzítja a vékony lapéleket.
Pengerés hüvelykujjszabály. Kezdje szorosan, és kissé nyissa ki a rést, amíg a sorja egyenletes lesz a vágás mentén. A teljes hosszban egyenletes sorja jobb napi mutató, mint a mikrométeres leolvasás hideg gépen.
A hidraulikaolaj minősége állandó figyelmet érdemel. Egy erős nyírás hosszú műszak alatt felmelegíti az áramkört; A túlhevített olaj veszít viszkozitásából, a vágások egyenetlenekké válnak, és a tömítések gyorsabban öregszenek. Az olajszintet, a szűrést és az üzemi hőmérsékletet rögzített ütemezés szerint ellenőrizze, ne probléma esetén.
A biztonság a gyártási terv része. Ezek a gépek nagy mennyiségű energiát tárolnak a hidraulikus akkumulátorban. Az elülső és hátsó védőburkolatoknak, a kétkezes működtetésnek és a reteszelt kezelőszerveknek alapfelszereltségnek kell lenniük, és a fűrészlap vagy a keret karbantartását mindig úgy kell kezdeni, hogy a hidraulika reteszelve van, és a kést alátámasztják.
A nagy teherbírású hidraulikus nyírógép kiválasztása attól függ, hogy az architektúrát a ténylegesen feldolgozott lemezvastagsághoz kell igazítani. A váz merevsége, a változtatható gereblye, a hidraulikus tartóerő és a pengerés szabályozása sokkal többet jelent, mint egy fülbemászó adattábla. Kezdje a legvastagabb szokásos anyagával, futtasson rajta egy átvételi tesztet, és nagyon figyeljen arra, hogyan viselkedik a gép egy óra folyamatos vágás után. Tegye ezt, és a nyíró csendesen az egyik legmegbízhatóbb gép lesz a padlón.
Kapcsolódó termék

-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu tartomány, Kína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Minden jog fenntartva.
